


Dalam pengeluaran papan frekuensi tinggi-Rogers, sisihan penjajaran laminasi dan pengecutan bahan merupakan kesesakan teras yang menyekat hasil dan menjejaskan prestasi RF, terutamanya dalam struktur hibrid Rogers+FR-4, di mana kesukaran mengawal masalah ini meningkat secara eksponen.
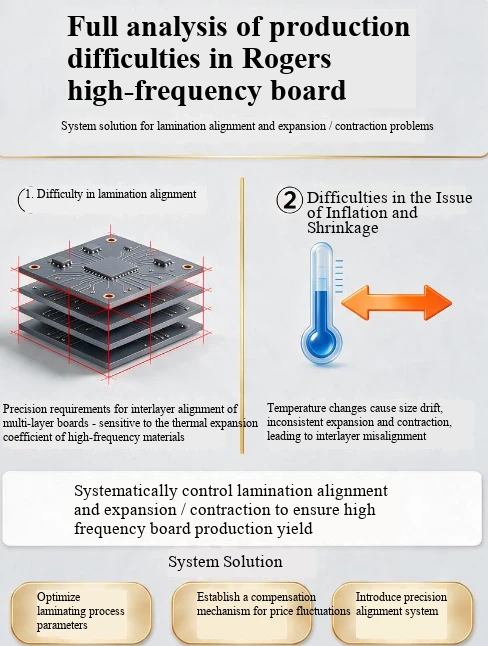
Punca asas kepada dua isu teras
Tiga Punca Punca Inflasi dan Masalah Pengecutan
CTE tidak padan: Z-CTE paksi FR biasa-4 ialah 50-70 ppm/ darjah , manakala paksi Z CTE bahan Rogers berasaskan PTFE boleh mencapai 200-300 ppm/ darjah . Perbezaan dalam CTE dalam satah antara RO4350B dan FR-4 juga boleh mencapai 50 ppm/darjah . Amplitud pengecutan semasa pematerian mampatan dan aliran semula adalah berbeza, yang secara langsung menyebabkan sisihan saiz, kepekatan tegasan antara lapisan, dan ledingan delaminasi yang teruk.
Pengumpulan ubah bentuk proses: Semasa proses pemampatan, resin kepingan separuh cured (PP) mengalir dan menjadi pejal, menghasilkan pemampatan dalam arah X/Y sebanyak 0.08% -0.12%; Selepas mengetsa kerajang kuprum dalam, tegasan gelek dilepaskan. Apabila ketebalan kuprum lebih besar daripada atau sama dengan 2oz, kesan ubah bentuk akan dikuatkan lagi, dan sisihan papan berbilang lapisan mudah dilampaui selepas terkumpul lapisan demi lapisan.
Anisotropi bahan: Lembaran frekuensi tinggi- Rogers dipengaruhi oleh arah tenunan gentian kaca dan aliran resin, dan terdapat perbezaan semula jadi dalam pekali pengembangan dan penguncupan arah X/Y. Perbezaan maksimum dalam pengembangan dan pengecutan antara pinggir papan dan teras papan boleh mencapai 0.03%, dan pampasan penskalaan bersatu tradisional tidak dapat menampung ubah bentuk tak linear tersebut sama sekali.
2. Kesukaran teras dalam penjajaran berlamina
Toleransi antara lapisan mengimbangi papan berbilang-berbilang lapisan biasa ialah ± 75 μ m 125 μ m, manakala papan frekuensi-tinggi memerlukan kawalan dalam ± 50 μ m dan papan frekuensi tinggi-HDI tinggi-malahan memerlukan ± 25 μm. Pengembangan dan pengecutan tak segerak bagi bahan yang berbeza, serta pengumpulan ubah bentuk dalam struktur berbilang-lapisan, boleh menyebabkan anjakan corak antara lapisan dan salah jajaran lubang, akhirnya menyebabkan herotan penghantaran isyarat, ketakselanjaran galangan, sisihan penggerudian pendek dalaman dan masalah sekerap lain.
Sistem penyelesaian yang disasarkan
1. Pengoptimuman pra bahan dan tindanan
Reka bentuk susun simetri: Pastikan keseluruhan papan diagihkan secara simetri di sekeliling lapisan tengah, mengelakkan ledingan dan ubah bentuk unilateral yang disebabkan oleh struktur tidak simetri dari akar.
Tambah lapisan penimbal peralihan: Masukkan PP berisi seramik dan bahan peralihan lain antara Rogers dan FR-4 untuk melicinkan peralihan perubahan CTE, yang boleh mengurangkan tekanan antara lapisan lebih daripada 60%. Pada masa yang sama, pilih helaian separuh sembuh khas yang serasi dengan kedua-dua substrat untuk meningkatkan kesan gabungan antara muka.
Prarawatan bahan: Sebelum pemampatan, substrat Rogers dikeringkan dengan vakum pada 80 darjah /4 jam, dan substrat PTFE tambahan diaktifkan permukaan untuk mengeluarkan sepenuhnya lembapan, memperbaiki lekatan dengan kepingan PP, dan mengelakkan ubah bentuk penyerapan lembapan semasa pemprosesan berikutnya.
2. Teknologi pampasan yang tepat untuk turun naik harga
Mewujudkan model pampasan dinamik: Meninggalkan penskalaan linear nilai tunggal tradisional, mewujudkan pangkalan data pengembangan dan pengecutan bebas untuk model bahan yang berbeza, ketebalan plat dan lapisan, menetapkan pekali pampasan secara bebas dalam arah X/Y, dan membahagikan keseluruhan plat kepada berbilang kawasan grid, dengan pusat plat sebagai asal untuk pembezaan plat dan perbezaan tengah plat.
Pemodelan terbahagi bagi rantai proses: Untuk mekanisme ubah bentuk tiga proses teras selepas goresan lapisan dalam, menekan dan menggerudi, pembolehubah ubah bentuk yang sepadan dikira secara berasingan. Data pengembangan dan pengecutan setiap peringkat dimasukkan ke dalam sistem pra pampasan untuk mengelakkan pengumpulan ubah bentuk lapisan demi lapisan.
Penentukuran lelaran data papan pertama: Sediakan sasaran ujian pengembangan dan pengecutan serta gelang penjajaran antara lapisan pada tepi proses dalaman, ukur data mengimbangi sasaran selepas papan pertama ditekan, dan gunakannya sebagai nilai pampasan pra keluaran untuk pengeluaran kelompok berikutnya untuk terus berulang dan mengoptimumkan ketepatan pampasan.
3. Proses penjajaran laminasi berketepatan tinggi
Naik taraf sistem kedudukan: Untuk papan frekuensi tinggi-dengan lebih daripada 20 lapisan, kaedah penentududukan komposit empat slot (Pin Lam)+lebur panas/rivet digunakan dan bukannya kedudukan dua pin tradisional, mengawal ketepatan penjajaran asas dalam ± 25 μm.
Proses pemanasan dan ikatan tekanan langkah demi langkah: menggunakan lengkung pemanasan dan kenaikan tekanan yang tersegmen, bahagian suhu-rendah membolehkan resin mengalir sepenuhnya dan mengisi celah, dan bahagian-suhu tinggi melengkapkan-pekatan dan pengawetan silang, mengelakkan ubah bentuk setempat yang disebabkan oleh pemanasan pantas dan kehilangan kawalan aliran pelekat; Selepas pemampatan selesai, perlahan-lahan sejukkannya ke suhu bilik di bawah tekanan, dan kemudian tekan sejuk selama lebih daripada 2 jam untuk melepaskan sepenuhnya tekanan baki antara lapisan.
Pengimejan langsung laser LDI: Menggantikan pendedahan filem tradisional dengan peralatan LDI menghapuskan sepenuhnya ralat pengembangan dan pengecutan filem itu sendiri, dengan ketepatan pendedahan ± 0.005mm. Pada masa yang sama, peralatan boleh mengira nilai pengembangan dan pengecutan dalam masa-sebenar berdasarkan lubang kedudukan pada tepi papan dan secara automatik melakukan pampasan regangan adaptif pada grafik.
4. Pengesanan proses penuh dan kawalan gelung-tertutup
Selepas pemampatan, kebetulan antara lubang gerudi dan pad pateri disemak 100% oleh peralatan X-untuk memastikan sisihan penjajaran antara lapisan dikawal dalam lingkungan ± 50 μm.
Lakukan pemeriksaan penuh impedans pada lapisan isyarat utama untuk mengesahkan sama ada sisihan ketebalan medium berada dalam julat yang boleh dikawal dan elakkan sisihan impedans yang disebabkan oleh salah jajaran laminasi.
Jalankan ujian kekuatan kulit 100% pada produk siap untuk memastikan daya ikatan antara lapisan adalah Lebih besar daripada atau sama dengan 1.2kN/m, dan sahkan kestabilan proses pelapis dari perspektif kebolehpercayaan.